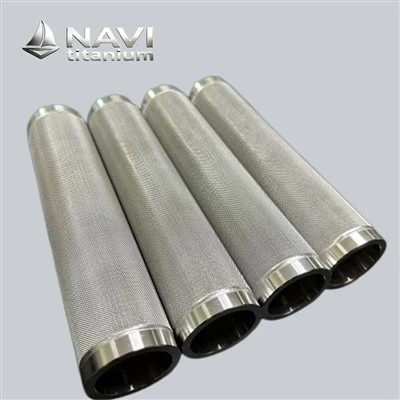
Vanjska strana asinterirani plastični filtermože izgledati jednostavno, ali njegova unutrašnja struktura je rezultat određenih dizajnerskih odluka koje se donose mnogo prije nego što završni dio ikada dođe u kontakt sa strujom tekućine ili plina. Ovaj filter nema poseban sloj filtera povezan sa okvirom, kao što je slučaj sa tkanim ili naboranim medijima. Porozna mreža se sastoji samo od samih polimernih čestica, spojenih zajedno kontroliranim zagrijavanjem dok ne formiraju jednu krutu, samonoseću jedinicu. Kupci mogu odabrati pravu veličinu pora, poroznost i kvalitetu materijala za svoj proces, razumijevajući kako je ta struktura izgrađena. U radu se razmatra izbor sirovog praha, veličina čestica, ponašanje pakovanja, mehanika sinterovanja i konačna arhitektura pora koji zajedno utiču na performanse sinterovanog plastičnog filtera u medicinskoj, prehrambenoj, hemijskoj i industrijskoj primeni.
Koji se polimerni prah koristi za izradu sinterovanog plastičnog filtera?
Svi sinterirani plastični filteri su napravljeni od jedne serije polimernog praha i izbor smole u to vrijeme nameće ograničenja koja se ne mogu prevladati bilo kakvom dodatnom preradom. Pet najčešće korištenih sirovina su polipropilen, polietilen, poliamid, politetrafluoroetilen i poliviniliden fluorid. Različite smole imaju različite kompromise između hemijske otpornosti, temperaturne tolerancije i mehaničke krutosti, tako da će prah koji odaberete prvog dana prvenstveno odrediti industrije i fluide kojima konačni element može služiti.
Uobičajene smole iza svakog sinterovanog plastičnog filtera
Telo filtera je hemijski inertni polietilen, koji se obično isporučuje kao prah ultravisoke molekularne težine, za pH vrednosti oralnih tečnosti, baza sirupa i srednjih tokova ispiranja. Otporan je na većinu kiselina, lužina i rastvora soli i ne ispira ione metala koji mogu narušiti ukus i boju. Politetrafluoroetilen ima vrlo jaku ugljično-fluornu kičmu koja je otporna na mnogo teže rastvarače i kiseline i reaktivna jedinjenja. Njegova površinska energija je minimalna, pa su male šanse da se naslage zalijepe za zidove pora. Ostatak linije se sastoji od polipropilena, poliamida i poliviniliden fluorida, koji svi spadaju negdje između dva ekstrema.
Zašto izbor polimera oblikuje hemijsku otpornost
Hemijska kompatibilnost nije naknadna misao u sinterovanom plastičnom filteru; peče se u sirovi prah pre nego što sinterovanje i počne.


Polietilen je otporan na većinu uobičajenih kiselina, lužina i soli, ali ga napadaju jaka dušična ili kromna kiselina, aromatični ugljovodonici, niskomolekularni ketoni i klorirani rastvarači poput trikloretilena koji uzrokuju bubrenje ili razgradnju polimernog lanca. Politetrafluoroetilen prevazilazi većinu ovih nedostataka, jer je kičma daleko otpornija na hemijski napad. Izbor smole nije jedinstven za sve, već je prije stvar usklađivanja poznatog profila otpornosti praha sa stvarnom tekućinom koju će filter vidjeti iz dana u dan.
Usklađivanje vrste praha sa radnom temperaturom
Druga varijabla koja je zamrznuta u fazi praha je temperaturni plafon. Polietilen ima objavljeno radno ograničenje od 80 stepeni neprekidnog, sa prihvatljivim prolaznim ekskurzijama do 100 stepeni, iako nije pogodan za sterilizaciju parom ili cikluse autoklaviranja. Širi opseg filtera od sinterovane plastike – svih pet smola – može postići radnu temperaturu od 260 stepeni.
Ta vrijednost je, međutim, za porodicu, a ne za bilo koji razred. Nijedna količina kreativnog sinterovanja ne može odvesti polimer izvan njegovog urođenog toplotnog plafona; Kupac koji specificira liniju koja je vruća, oksidirajuća ili izložena pari treba tražiti dalje od polietilena prema poliviniliden fluoridu, politetrafluoroetilenu ili metalnoj alternativi. Zbog toga se odabir materijala događa na samom početku procesa proizvodnje. Sve što se nakon toga proizvodi oslanja se na ovdje odabrani prah.
Kako veličina polimernih čestica određuje veličinu pora sinteriranog plastičnog filtera?
Jednom kada je smola odabrana, veličina čestica je sljedeća poluga koja utiče na performanse sinterovanog plastičnog filtera. Prašak se prosije i kategorizira prije oblikovanja. Ova faza regulira veličinu i distribuciju čestica do te mjere da praktički unaprijed određuje veličinu pora završenog elementa.
Direktna veza između prečnika čestica i otvaranja pora
Veličina pora u asinterirani plastični filternije kasnije izbušena, urezana ili izbušena. Ovo dolazi direktno iz prostora između susjednih čestica kada se stapaju. Manje čestice praha se čvršće spajaju i stvaraju uže praznine što dovodi do finijih pora. Grublje čestice ostavljaju veće praznine i otvoreniju strukturu. Zabilježeni raspon veličina pora je od 0,3 µm do 300 µm, pružajući proizvođačima ogromnu slobodu da biraju filter za sve, od finog poliranja do grubih čestica. Vrste polietilena, na primjer, osiguravaju konzistentne, regulirane mikropore od 0,5 μm do 100 μm, dovoljno za većinu razjašnjenih zahtjeva u farmaceutskoj i prehrambenoj industriji, bez upuštanja u ultrafino područje posebnih odvajanja.
Uska distribucija čestica za konzistentno filtriranje


If you make a filter from powder with wildly variable particle sizes, you will end up with wildly inconsistent pores – weak areas where bigger pollutants will pass through gaps that should have been filled by neighbouring tiny particles. The powder classification tightens the distribution before the moulding even begins so the resultant pore channels remain around the intended size across the whole element rather than straying from one region to the next. This constancy is of utmost importance in applications like pharmaceutical liquid clarity, where lot-traceable performance and repeatable pore grade assist validation work and regulatory paperwork. With a sintered plastic filter, the engineers are given a predictable and reproducible instrument, instead of a guess, with a precisely regulated particle distribution.
Balansiranje veličine pora sa brzinom protoka
Veličina čestica je izbor brzine protoka, a ne samo odluka o ocjeni filtracije.
Finije pore će filtrirati manje čestice, ali će povećati otpor protoka. Grublje pore će pomjeriti veći volumen u minuti, ali će omogućiti da finiji materijal prođe. U stvari, pravilo na našem tržištu je da će navođenje jednog razreda finijeg od apsolutno potrebnog udvostručiti pad pritiska bez ikakvog značajnog povećanja u kvaliteti proizvoda. Obično inženjeri počinju sa stvarnim česticama koje žele da uklone iz toka i rade unazad do najgrublje veličine čestica kako bi precizno uhvatili česticu i ocjenu pora. Potrebna površina filtera je tada određena brzinom protoka, viskoznošću fluida i potrebnim protokom, a to zauzvrat određuje broj elemenata i dužinu kućišta potrebnih za instalaciju. U suštini, odabir veličine čestica je mjesto gdje se hemija, fizika i stvarna ekonomija biljaka spajaju u istoj proizvodnoj odluci.
Pakovanje praha od sinterovanog plastičnog filtera: distribucija čestica i formiranje pora
Odabirom ispravne smole i veličine čestica jednostavno se uspostavljaju sirovine. Da li gotovi sinterirani plastični filter zaista ima specificiranu strukturu pora ovisit će o tome kako se prah stavlja i slaže u kalup.
Kako punjenje puderom oblikuje konačnu mrežu pora
Kod punjenja kalupa, pripremljeni prah se ravnomerno postavlja po celoj šupljini uz strogu kontrolu količine i njegovih karakteristika taloženja. Neravnomjerno opterećenje uzrokuje mekana područja, gdje čestice leže labavo zbijene i stvaraju veće praznine od očekivanih, ili gusta područja, gdje se čestice suviše čvrsto stisnu i prekidaju puteve protoka. Zbog ujednačene disperzije u svakom segmentu kalupa, završeni sinterovani plastični filter može imati ujednačenu ocjenu poroznosti od jednog do drugog kraja cijevi ili diska. Ovaj postupak efektivno 'zamrzava' prostorni raspored čestica prije primjene bilo kakve topline, pa se, nakon sinteriranja, greška pakovanja ne može ispraviti.
Raspodjela čestica i ponašanje praznina
Prostori između zbijenih čestica su kanali pora finalnog filtera.


Geometrija rasporeda pakovanja direktno utiče na poroznost koja se kreće od 25% do 70% u celom izmerenom asortimanu proizvoda. Što je labavije pakovanje čestica, to je više praznog prostora između njih, što povećava poroznost i omogućava veći protok uz manji pad pritiska. Što su čestice čvršće zbijene, manje je slobodnog prostora između njih, što smanjuje poroznost, ali povećava kapacitet filtera za prikupljanje manjih čestica. Raspodjela čestica nije svojstvo smole, već varijabla koju može kontrolirati proizvođač. Gustoća pakiranja je regulirana namjerno kako bi se proizvela određena poroznost %. Ovo je zamišljeno da odgovara zahtjevima protoka i filtracije klijenta.
Preciznost punjenja kalupa i njena uloga u formiranju pora
Preciznost dimenzija je takođe kritična.
Sinterovani plastični filterski elementi se obično proizvode u posebnim oblicima koji se uklapaju direktno u postojeće kućište, dno rezervoara ili unutrašnjost posude bez potrebe za bilo kakvim adapterskim hardverom. Točnost punjenja kalupa također čuva točnost dimenzija. Sinterovanje može početi tek kada prah ravnomjerno ispuni sve konture kalupa. Ovo je važno za ravne cijevi, zatvorene svijeće, ravne diskove, navojne glave, bajonetne kape i stepenasta tijela više prečnika. Svaka greška u punjenju kasnije će se pokazati kao neusklađenost dimenzija ili neujednačena ocjena pora na dijelu. Ovaj asortiman proizvoda može biti od 250-2000 mm po dužini i visini. Stoga, da bi se ravnomjerno regulisala disperzija čestica u tako dugim ili teškim geometrijama, potrebna je stroga kontrola procesa tokom punjenja kalupa, mnogo prije nego što dio uopće stigne do peći za sinteriranje.
Kako toplinsko sinteriranje spaja čestice u sinterovanom plastičnom filteru bez blokiranja njegovih pora?
Problem sinteriranja je zagrijati čestice tek toliko da ih veže, ali ne i otopiti cijelu strukturu u čvrstu masu bez pora. Sinterovanje je proces koji uzima rastresiti, zbijeni prah i pretvara ga u kruti, funkcionalnisinterirani plastični filter.
Kontrolirana toplina naspram potpunog topljenja
Peć za sinterovanje zagrijava čestice polimera na kontroliran način kako bi omekšala površine, ali ne i njihovu unutrašnju strukturu. Ako je temperatura bila previsoka, ili bi se čestice nanosile predugo, one bi se u potpunosti istopile i spojile, uklanjajući praznine koje su područje činile poroznim. Umjesto toga, toplina se kontrolira kako bi se jednostavno omekšala kontaktna mjesta između obližnjih čestica dovoljno da se stapaju, pa se tako naziva sinteriranjem, a ne topljenjem ili livenjem. Ovo odvajanje je najvažniji mehanički događaj u kompletnom proizvodnom procesu. Ovo je trenutak u kojem je mreža pora netaknuta ili se urušava.
Formiranje vrata na kontaktnim tačkama čestica
Na mikroskopskoj skali, omekšane površine čestica formiraju male povezane mostove (zvane vratovi) na svakoj tački kontakta između dvije čestice.


Vratovi daju gotovom sinterovanom plastičnom filteru čvrstu čvrstoću tako da drži svoj oblik pri radnom pritisku do 0,2 MPa bez mrvljenja ili izobličenja. Fuzija je samo na tačkama kontakta, a ne na celoj površini čestice. Tako praznine između čestica koje nisu u direktnom kontaktu ostaju otvorene. Ovo održava mrežu kanala zajedno kako bi propuštala tekućinu ili plin kroz komponentu. Čak i nakon fuzije površina prisutan je kostur čestica iz originala, ravnoteža koja sinterovanom objektu daje snagu i propusnost.
Hlađenje i stabilnost dimenzija
Sinterovanje je završeno i vezana struktura je zaključana u svoje konačne dimenzije prije vađenja predmeta iz kalupa kontroliranim hlađenjem. Ideja je da se ohladi dovoljno brzo kako bi se izbjegle unutrašnje napetosti ili savijanje, ali dovoljno sporo da se vrijeme u proizvodnji ne gubi.
Stabilno hlađenje održava vanjske dimenzije - vitalne za ugradnju u kućišta bez adaptera - i unutrašnji oblik pora - koji utiče na funkciju filtriranja - nepromijenjenim. Nakon vađenja iz kalupa, dio se zatim izlaže sekundarnoj obradi kao što je rezanje, bušenje, okretanje i toplinsko spajanje kako bi se konstruirali diskovi, cijevi, listovi i prilagođeni oblici koji čine konačni portfelj sinteriranih plastičnih filtera. Svi postupci iz ove tačke djeluju na strukturu pora koja je trajno formirana sinteriranjem.
Međusobno povezani kanali pora u filterima od sinterirane plastike: kako se kontroliraju poroznost i struktura?
Prava prednost sinterovanog plastičnog filtera u praksi je da pore nisu izolirani džepovi, već povezana mreža koja ide od jedne strane materijala do druge.
Šta čini pore kanale međusobno povezanim
Čestice se tope samo na mjestima gdje se susreću. Ove praznine između čestica se ne tope, ali se povezuju stvarajući kontinuirane kanale, umjesto izolovanih prostora. Fluid ili gas koji ulazi na jednu stranu filtera prati komplikovan, ali povezan tok ovih kanala i izlazi na suprotnu stranu. Upravo ta karika razlikuje sinterirani plastični filter od perforiranog sita, jer su čestice zarobljene kroz debljinu zida, a ne samo na površini. Ovo također uzima u obzir otpornost ovih filtera na raspadanje vlakana i migraciju medija. Na vrhu noseće strukture nema labavog vlaknastog sloja, već jedno kontinuirano porozno tijelo proizvedeno od samog polimera.
Procenat poroznosti i njegov uticaj na performanse


Poroznost je odnos otvorenog prostora kanala u filteru i ukupne zapremine filtera izražen u procentima. Asortiman proizvoda je 25%-70% poroznosti. Filteri koji su porozniji obično će imati manji pad tlaka i veći kapacitet protoka. Ovo je poželjno u aplikacijama kao što su aeracija ili difuzija kada je cilj prenošenje velikih količina gasa ili tečnosti, a ne zadržavanje ekstremno malih čestica. Smanjena poroznost žrtvuje određeni kapacitet protoka radi strože kontrole čestica, što bi moglo biti korisno u fazama poliranja uzvodno od osjetljive opreme nizvodno. Poroznost nije konstantno svojstvo nijednog polimera, već varijabilni rezultat koji proizvođači modificiraju prilagođavanjem veličine čestica, gustine pakovanja i kombinovanih uslova sinterovanja.
Dubinska filtracija kroz cijeli zid
Sinterovani plastični filterski element će zarobiti mnogo više čvrstog materijala po jedinici zapremine od naboranog ili površinskog elementa slične veličine jer su čestice zarobljene po celoj debljini zida, a ne samo na ulaznoj površini. Ovo ponašanje dubokog filtriranja produžava vrijeme između izmjena i minimizira učestalost koju operater mora povući element radi čišćenja ili zamjene. Elementi se takođe mogu regenerisati na licu mesta povratnim ispiranjem, ultrazvučnim pranjem ili hemijskim namakanjem, nudeći životni vek mnogo duži nego kod filter medija za jednokratnu upotrebu. Ovo rezultira sinteriranim plastičnim filterom koji je poznat po dosljednim performansama u produženim proizvodnim serijama za farmaceutske, prehrambene i industrijske primjene otpadnih voda, zbog međusobno povezanih kanala, podesive poroznosti i dubine hvatanja preko cijelog zida.
Zaključak
Porozna struktura unutar asinterirani plastični filternije slučajnost proizvodnje; to je planirani rezultat pet povezanih odluka, počevši od odabira polimernog praha i preko određivanja veličine čestica, pakiranja kalupa, kontroliranog sinteriranja i konačnog formiranja kanala pora. Svaka faza zaključava svojstvo koje sljedeća faza ne može poništiti, zbog čega renomirani proizvođači tretiraju materijal, strukturu pora i geometriju kao jednu integriranu specifikaciju, a ne kao tri odvojena izbora. Kupci koji razumiju ovu sekvencu bolje su opremljeni da navedu pravu veličinu pora, poroznost i smolu za svoju farmaceutsku, prehrambenu, hemijsku ili otpadnu vodu, te da postavljaju informirana pitanja prije nego što se obavežu na dobavljača.
FAQ
1. Da li sinterirani plastični filter koristi bilo kakvo vezivo ili ljepilo da drži svoju strukturu zajedno?
+
-
Ne. Porozno tijelo se u potpunosti formira od polimernih čestica spojenih na svojim kontaktnim tačkama tokom sinterovanja, bez dodavanja posebnog veziva, ljepila ili filterskog medija u bilo kojoj fazi.
2. Može li se veličina pora sinterovanog plastičnog filtera prilagoditi specifičnoj primjeni?
+
-
Da. Veličina pora se može konstruisati bilo gde od 0,3 μm do 300 μm podešavanjem veličine čestica i distribucije početnog praha, usklađivanjem filtera sa ciljnim kontaminantom i brzinom protoka.
3. Šta se događa ako se sinterirani plastični filter koristi iznad njegove nazivne temperature?
+
-
Prekoračenje nazivne temperature za odabrani polimer, kao što je kontinualna granica od 80 stepeni dokumentovana za polietilen, rizikuje omekšavanje ili izobličenje strukture pora, tako da kvaliteta smole uvek treba da odgovara stvarnoj temperaturi procesa.
Kontaktirajte NAVI Titanium
NAVI Titanium proizvodi porozne polimerne filterske elemente od 2008. godine, nudeći PP, PE, PA, PTFE i PVDF razrede dizajnirane za farmaceutsko bistrenje, preradu hrane i pića, rukovanje elektrolitom baterija i krugove industrijskih fluida. Svaka serija se evidentira za pore, dimenzije, težinu i mogućnost ekstrakcije, sa testiranjem tačke mjehura i tlačne čvrstoće završenim prije isporuke, dajući kupcima dokumentiran, ponovljiv kvalitet za svaku narudžbu. Naš tim podržava odabir materijala, dizajn procesa i potpunu prilagodbu proizvoda od prototipa do gotove isporuke. Ako je vašem procesu potrebna pouzdanasinterirani plastični filterDobavljač koji može odgovarati veličini pora, poroznosti i hemijskoj otpornosti na vašu tačnu tekućinu, obratite se našem inženjerskom timu nasales@navititanium.comza prilagođenu preporuku.
Reference
1. Pregled tehnologije Mueller Filtration Technology, "Porozni polimerni mediji u procesnoj filtraciji", Industrial Filtration Journal.
2. Društvo inženjera plastike, "Mehanizmi sinterovanja u preradi termoplastičnog praha," Tehnički radovi SPE.
3. American Filtration and Separation Society, "Principi dubinske filtracije za polimerne medije", AFS Annual Review.
4. Journal of Membrane Science, "Formiranje pora i pakovanje čestica u sinterovanim poroznim materijalima."
5. Časopis Pharmaceutical Engineering, "Extractables and Material Selection in Liquid Clarification Systems."
6. Priručnik za inženjerstvo plastike, "Termička obrada polietilena i fluoropolimera ultravisoke molekularne težine."