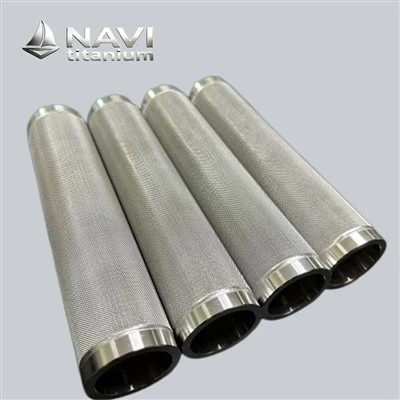
Hladno sabijanje je jedna od najkritičnijih faza u proizvodnji pouzdanog materijalafilter od sinterovane bronze. Inženjeri pakuju rastresiti bronzani prah u čvrst oblik, prije nego što bilo kakva toplina dotakne metal, koji će kasnije odlučiti kako gotovi filter diše, teče i funkcionira pod pritiskom. Ovaj rani korak definira strukturu pora, mehaničku čvrstoću i ispravnost dimenzija koji određuju kvalitet filtriranja tokom godina rada.
Sinterovanje nije samo uzrok poroznosti, kao što vjeruju mnogi potrošači. Pravi uzrok leži ranije u procesu. Pakovanje u prahu, pritisak sabijanja i dizajn matrice rade zajedno kako bi se stvorio kostur koji se sinterovanjem naknadno učvršćuje. Poznavanje redosleda omogućava inženjerima, timovima za nabavku i menadžerima postrojenja da izaberu filtere koji odgovaraju njihovim posebnim zahtevima za odvajanje. Ovaj članak govori o fizici hladnog sabijanja i kako je preciznost u ovom koraku direktno povezana sa pouzdanim performansama filtriranja u pneumatskim, hidrauličkim i industrijskim gasnim sistemima širom sveta.
Kako pakovanje bronzanog praha određuje poroznost sinterovanog bronzanog filtera?
Pakovanje u prahu je osnova svih filtera od sinterovane bronze. Labave bronzane čestice talože se na sloj sa prirodnim prazninama između njih prije primjene pritiska sabijanja. Ovi prostori su poznati kao međučestične šupljine. Ove šupljine su izvor mreže pora koja ostaje nakon sinterovanja. Inženjeri koji razumiju ponašanje pakovanja mogu predvidjeti rezultate poroznosti prije početka ciklusa peći.
Oblik čestica i formiranje praznina
Filtracioni bronzani prahovi su obično sferni ili skoro sferični i izrađuju se kontrolisanim tehnikama atomizacije. Sferne čestice se kotrljaju u pravilne konfiguracije pakiranja, ostavljajući prilično pravilne prostore između obližnjih zrna. Ali nepravilne ili ugaone čestice pristaju bliže jedna drugoj, ali formiraju nejednake praznine raspoređene po kompaktu. Nepravilnost može biti korisna kada proizvođači žele nešto strožiji stepen filtracije, ali takođe predstavlja nepredvidljivost koja se mora pažljivo kontrolisati probirom i ocjenjivanjem.
Dobavljači praha ocjenjuju čestice bronze prema veličini sita. To je obično od nekoliko mikrona do više od sto mikrona u zavisnosti od željenog stepena filtracije. Što je distribucija uža, to je geometrija praznine predvidljivija. Šira distribucija omogućava manjim veličinama čestica da se ugnezde u većim prazninama. Ovo smanjuje ukupnu poroznost, ali može povećati mehaničku čvrstoću jer se tokom presovanja između čestica formiraju dodatna kontaktna mjesta.


Distribucija veličine čestica i kontinuitet pora
Kontinuitet pora, ili stepen povezanosti između šupljina za stvaranje kontinuiranih kanala protoka, snažno zavisi od distribucije veličine čestica. Ako su veličine čestica previše promjenjive, fini prah može popuniti prostore između krupnih zrna i izolirati džepove poroznosti umjesto da ih povezuje u kontinuiranu mrežu. Odvajanje smanjuje propusnost, čak i ako se ukupna poroznost na papiru čini dobrom.
Proizvođači rješavaju ovu poteškoću rigoroznim procesima miješanja. Šarže bronzanog praha se važe, prosijavaju i ponekad prethodno miješaju kako bi se postigao dovoljno mali raspon veličine da kanali pora ostanu povezani nakon zbijanja i sinterovanja. NAVI Titanium koristi stroge zahtjeve za filtriranje ulaznih sirovina kako bi eliminisao ovu nedosljednost, budući da male promjene u kategorizaciji praha mogu promijeniti konačnu klasu filtriranja filtera od sinterovane bronze za nekoliko mikrona.
Dodirnite Gustina i ponašanje ispune
Gustoća tapkanja, gustina koja se može stvoriti vibriranjem ili tapkanjem rastresitog praha u kalup bez pritiska, daje ranu naznaku kako će se serija bronzanog praha ponašati kada se zbije. Veća gustina slavine tipično znači vrhunsku tečnost i konzistentan oblik čestica koji su važni za jednolično punjenje u komplikovanim šupljinama kalupa.
Loše ponašanje pri punjenju rezultira neravnomjernim pakiranjem praha u kalupu, što se na kraju odražava kao gradijenti gustine u presovanom dijelu. Ovi gradijenti mogu dovesti do savijanja tokom sinterovanja ili neujednačene veličine pora na različitim područjima istog filterskog elementa. Proizvođači koji su svjesni kvaliteta obično prate gustinu izrezivanja kao dio inspekcije ulaznog materijala, koristeći je kao realističnu zamjenu za predviđanje kako će se serija praha spakovati tokom koraka presovanja. Ovo jedno mjerenje obično otkriva probleme prije nego što stignu do prese za sabijanje.

Parametri hladnog presovanja za ravnomernu raspodelu pora filtera od sinterovane bronze
Hladno prešanje pretvara rastresiti zlatni prah u čvrsti oblik koji se naziva zeleni kompakt. Postavke odabrane u ovom trenutku direktno utiču na to da li će gotov filter od sinterovane bronze imati homogenu distribuciju pora ili slaba područja i nepravilnosti protoka. Pritisak, trajanje zadržavanja i dizajn matrice, svi doprinose ovoj promjeni.

Pritisak sabijanja i njegovi neposredni efekti
Pritisak sabijanja reguliše koliko se čestice približavaju jedna drugoj prije nego što počnu sinterirati. Ako je pritisak prenizak, postoji previše praznina i slaba interakcija čestica što rezultira slabim zelenim dijelom koji se može raspasti pri rukovanju. Previše pritiska komprimira previše šupljina, snižavajući poroznost do tačke u kojoj je protok fluida inhibiran nakon što se filter sinteruje.
Proizvođač obično radi na kalibriranom opsegu pritiska u zavisnosti od svojstava bronzanog praha. Sila može varirati ovisno o veličini i obliku čestica praha i ocjeni filtera. Ovaj prozor nije slučajan. Zasnovan je na višegodišnjim empirijskim istraživanjima koja povezuju nivoe pritiska sa izmerenim rezultatima poroznosti. Mašina za presovanje mora da ovu silu isporučuje ujednačeno kroz celu šupljinu kalupa, jer čak i skromna fluktuacija pritiska u kalupu može dovesti do promena poroznosti zavisnih od debljine gotovog predmeta.
Vrijeme zadržavanja i držanje pritiska
Vrijeme zadržavanja je vrijeme u kojem se održava pritisak sabijanja nakon što se postigne željena sila. Kratki periodi zadržavanja možda neće omogućiti dovoljno vremena za preuređivanje čestica i mogu ostaviti zaostala naprezanja u zelenom kompaktu. Produženo vrijeme zadržavanja omogućava standardnim atomima da se smjeste u stabilnije konfiguracije, što poboljšava uniformnost, ali dodaje vrijeme ciklusa proizvodnji.
Ovo posebno vrijedi za veće ili složenijefilter od sinterovane bronzeoblici u kojima se pritisak mora ravnomjerno širiti po cijeloj masi praha. Tanki, ravni diskovi omogućavaju brži prijenos pritiska, stoga se mogu tolerirati za kraće vrijeme zadržavanja. Debljim cilindričnim oblicima će biti potrebno duže vrijeme držanja kako bi se zajamčila konzistentna zbijenost preko poprečnog presjeka.
Dizajn kalupa i putevi protoka praha
Oblik utiče na protok i slijeganje praha prije i nakon zbijanja.

Oštri unutrašnji uglovi, varijacije u debljini zida ili neravni delovi zida mogu uzrokovati mrlje trenja koje ometaju pravilan protok praha. Takvi poremećaji često proizvode lokalizirane promjene gustoće koje preživljavaju proces sinterovanja i pokazuju se kao neujednačena propusnost u završenom filteru.
Inženjeri alata se bave ovim tako što prave kalupe sa glatkim prijelazima i konstantnim razmakom od zida kad god je to izvodljivo. Rješenja za podmazivanje kao što su premazi za zidove matrice minimiziraju trenje između površina praha i alata i pomažu da veličina čestica lakše teče kroz hod presovanja. NAVI Titanium-ov precizan metod sabijanja u kalupima uzima ove tačke na umu posebno kako bi se smanjile anomalije na putu protoka, gdje čak i male nedosljednosti trenja mogu narušiti distribuciju pora u seriji sinteriranih bronzanih dijelova filtera prilagođenog oblika.
Zašto je zelena gustina važna u proizvodnji filtera od sinterovane bronze?
Gustoća zelene boje izmjerena ubrzo nakon hladnog presovanja i prije sinterovanja je rani pokazatelj krajnjih performansi filtera. Ova jedna mjera povezuje ponašanje pakovanja praha, parametre sabijanja i konačnu poroznost u jedan mjerljivi broj koji se redovno prati od strane timova za kvalitet tokom proizvodnje.

Definiranje zelene gustine i njeno mjerenje
Zelena gustina je masa presovanog kompakta podeljena sa njegovom zapreminom, predstavljena kao procenat teorijske pune gustine bronce. Na primjer, kompakt presovan do zelene gustine od šezdeset posto još uvijek ima veliki prostor praznina koji će biti donekle zatvoren nakon sinteriranja, ali će ostati uglavnom kao funkcionalna poroznost u filteru.
Određivanje gustine zelene boje mora se obaviti s oprezom, jer se osjetljivi zeleni kompakti mogu slomiti ili razbiti tokom testiranja. "Zapreminu općenito određuju proizvođači koristeći kalibrirane vage i precizne čeljusti, provjeravajući rezultate u odnosu na ciljne specifikacije postavljene za svaku ocjenu filtracije. Ako su vrijednosti zelene gustine konzistentne u proizvodnoj seriji, tada postavke pakiranja praha i presovanja rade kako je dizajnirano.
Zelena gustina i skupljanje pri sinterovanju
Tokom sinterovanja, bronzane čestice se spajaju putem difuzije, što dovodi do malog skupljanja kompaktnog materijala kako se vratovi razvijaju između zrna. Skupljanje je u velikoj korelaciji sa početnom zelenom gustinom. Kompakti pritisnuti do veće zelene gustine manje se skupljaju, jer su čestice već blizu jedna drugoj. Kod kompaktnih materijala manje gustine, skupljanje je uočljivije kada se preostali razmaci djelimično zatvore.
Ova veza je od velike važnosti za tačnost dimenzija. Gustoća zelene boje može varirati tijekom procesa proizvodnje. To može dovesti do različitog skupljanja pojedinačnih filtera tokom sinterovanja, čak i ako su presovani u istom kalupu, što rezultira različitim konačnim dimenzijama. Kako bi se suprotstavili tome, proizvođači održavaju stroge tolerancije na zelenu gustinu i modificiraju veličinu kalupa kako bi se prilagodili predviđenim procentima skupljanja za njihovu formulaciju bronzanog praha.
Razmatranja o snazi i rukovanju

Zelena čvrstoća, koja je mehanički integritet kompaktnog materijala prije sinterovanja, direktno se oslanja na zelenu gustinu i kontaktnu površinu proizvedenu između čestica tokom presovanja. Kompaktni materijali niske zelene gustine ponekad nemaju dovoljan kontakt između čestica i čestica da izdrže rukovanje između stanica za presovanje i sinterovanje, što dovodi do lomljenja ivica ili kvara strukture prije nego što dio ikada uđe u peć.
Proizvođači moraju odvagnuti ambicije zelene gustine naspram dva suprotna prioriteta. Veća gustina znači bolju snagu rukovanja i predvidljivost dimenzija. Prevelika gustina znači manju poroznost koja je dostupna za filtriranje kada se sinterovanje završi. Zbog toga je mjerenje zelene gustine toliko važno u kontroli kvaliteta filtera od sinterovane bronze. On odražava odluke donesene ranije u procesu, u smislu odabira praha i zbijanja, i predviđa rezultate koji neće biti poznati dok peć za sinteriranje ne završi svoj ciklus.
Odnos između sile zbijanja i propusnosti filtera od sinterirane bronze
Permeabilnost je mjera koliko lako tekućina može teći kroz filter od sinterovane bronze za datu razliku tlaka. Poreklo ovog atributa zasniva se na sili sabijanja jer pritisak hladnog presovanja direktno određuje kanale pora kroz koje fluid mora proći kada filter počne da radi.

Pragovi pritiska i kolaps pora
Svaka formulacija bronzanog praha ima praktičan prag pritiska na kojem se kolaps pora nesrazmjerno povećava. Iznad ovog praga, poroznost se postepeno i predvidljivo smanjuje s povećanjem sile zbijanja. Čak i mala povećanja sile dovode do velikih zatvaranja pora nakon ove točke kada se čestice počnu plastično savijati umjesto da se samo reorganiziraju u čvršće pakiranje.
Proizvođači istražuju ovu vezu sistematskim testiranjem, presovanjem uzoraka na različite napone i mjerenjem rezultirajuće permeabilnosti nakon sinterovanja. Ovo mapiranje omogućava proizvodnim timovima da odaberu vrijednosti sile zbijanja koje su sigurno unutar očekivanog raspona, a ne u brzom padu propusnosti koji se događa kada kolaps pora počne ubrzavati. Ako ostanete u ovom kalibriranom rasponu, brzine filtracije su konstantne od serije do serije.
Zakrivljenost kanala protoka
Permeabilnost je funkcija ne samo ukupnog volumena pora, već i krivudavosti, tj. koliko je kanal protoka izvijen ili ravan kroz poroznu strukturu. Veća vijugavost ponekad nastaje povećanom silom zbijanja, jer se čestice čvršće zbijaju, uzrokujući da tekućina uzima duže i kružnije tokove između preostalih prostora. Ovo povećanje dužine trase povećava otpor protoka čak i ako je ukupni gubitak u poroznosti mali.
Kada analiziraju statistiku propusnosti, inženjeri moraju uzeti u obzir vijugavost kao i procente sirove poroznosti. Dva filtera sa uporedivim vrednostima poroznosti mogu imati različit otpor protoka ako jedan ima mnogo više zakrivljenih kanala. Na ovaj oblik direktno utiče sila sabijanja, koja je glavna poluga za podešavanje propusnosti, osim što samo menja veličinu čestica praha.
Balansiranje mehaničke čvrstoće i kapaciteta protoka
Sila zbijanja nije jedini parametar koji se može podesiti. Potrebe za mehaničkom snagom su ponekad u direktnom sukobu sa ciljevima kapaciteta protoka.

Na primjer, afilter od sinterovane bronzeu hidrauličnom povratnom vodu pod visokim pritiskom mora biti dovoljno jak da se ne deformiše pod pritiskom sistema, što može zahtevati veću silu sabijanja od one koja bi bila optimalna samo za maksimalnu propusnost. Proizvođači rješavaju ovu napetost prilagođavajući postavke zbijanja primjeni. Filteri za difuziju gasa niskog pritiska mogu se pritisnuti manjom silom kako bi se održala maksimalna propusnost, dok filteri za gorivo ili hidraulične sisteme pod visokim pritiskom zahtevaju veću silu sabijanja da bi izdržali mehaničko opterećenje, uz blagi kompromis propusnosti za pouzdanost konstrukcije. Ovo krojenje specifično za primjenu je upravo razlog zašto prilagođeni sistemi filtera od sinterirane bronze nadmašuju generičke opcije u zahtjevnim industrijskim primjenama.
Sprečavanje gradijenata gustoće u sinteriranim brončanim filterima složenog oblika
Neobični problemi sa zbijanjem koji se vide u složenim geometrijama kao što su cijevi, poklopci i cilindri više promjera rijetko se mogu naći u ravnim diskovima. Jedan od najupornijih izazova kvalitete u proizvodnji profiliranih komponenti filtera od sinterirane bronze je prisustvo gradijenta gustoće, odnosno neujednačene gustoće sabijanja u različitim područjima istog dijela.

Izvori formiranja gradijenta
Gradijent gustine se obično formira trenjem između čestica praha i zidova kalupa tokom presovanja. Kada se primjenjuje sila zbijanja, trenje se suprotstavlja kretanju praha blizu površine matrice više nego u sredini ispune. To dovodi do profila gustoće koji se smanjuje s rastojanjem od probijača. Ovaj uticaj je mali i može se prilagoditi za osnovne ravne forme. U visokim cilindričnim ili multi-sekcijama, efekat se pojačava, što dovodi do područja bliže čeonoj površini koja su mnogo gušća i područja koja su udaljenija koja su labavija.
Prijelazi u debljini zida pogoršavaju ovaj problem. U dizajnu filtera kada su prisutni i debeli i tanki dijelovi, prašak u tankim dijelovima će se kompresovati drugačije od praha u debelim dijelovima s istom primijenjenom silom, budući da se omjer sile i volumena razlikuje po dijelu. Ova nekompenzirana neusklađenost uzrokuje primjetnu gustoću traka, što rezultira promjenjivom učinkovitošću filtriranja nad jednom komponentom.
Multi-Action Pressing Techniques
Proizvođači izbjegavaju stvaranje gradijenta korištenjem višestrukog presovanja gdje se sila zbijanja djeluje iz više smjerova u isto vrijeme, a ne iz jednog udarca. Prese dvostrukog djelovanja potiskuju i odozgo i odozdo, smanjujući udaljenost koju je potrebno jednom udarcu prijeći kroz masu praha da bi prenio pritisak. Ovo uvelike minimizira razliku u gustoći između područja blizu i dalekog udarca u višim dijelovima.
Za složenije dizajne pristupi s plutajućim kalupom omogućavaju da se sama matrica nešto pomjeri tijekom zbijanja, što pomaže da se sila ravnomjernije rasporedi po asimetričnim geometrijama. Ove tehnike su zahtjevnije u smislu alata i kontrole procesa, ali omogućavaju mnogo ujednačeniju gustinu zelene boje unutar složenih formi filtera od sinterovane bronze, što je odmah u korelaciji sa konzistentnom strukturom pora nakon sinterovanja.
Provjera kvaliteta u svim dijelovima

Čak i uz napredne tehnike presovanja, proizvođači moraju provjeriti da je ujednačenost gustoće zaista postignuta umjesto da pretpostavljaju da poboljšanja alata garantuju uspjeh. Ova verifikacija obično uključuje sečenje dijelova uzorka i mjerenje gustine na više lokacija, ili korištenje nedestruktivnih metoda kao što je kontrolirano ispitivanje propusnosti u različitim zonama gotovog filtera.
NAVI Titanium u ovoj fazi primjenjuje potpune protokole inspekcije, provjeravajući propusnost i strukturnu stabilnost u različitim regijama filtera prilagođenog oblika prije nego što pređu na konačno pakovanje. Ovaj korak je posebno važan za kupce koji zahtijevaju stroge tolerancije filtracije u specijaliziranim aplikacijama kao što su obnavljanje katalizatora ili precizna separacija tekućina-čvrsta, gdje čak i lokalizirana nedosljednost gustine može ugroziti ukupnu efikasnost odvajanja. Temeljna provjera u ovoj fazi sprječava nedosljedne dijelove da dođu do kupaca koji zavise od predvidljivog ponašanja filtriranja u cijelom svom operativnom sistemu.
Zaključak
Hladno sabijanje oblikuje mnogo više od afilter od sinterovane bronzeperformanse nego što većina kupaca shvata. Od parametara pakovanja u prahu i presovanja do zelene gustine i sile zbijanja, svaka odluka doneta pre sinterovanja direktno utiče na poroznost, propusnost i mehaničku čvrstoću u gotovom proizvodu. Složeni oblici zahtijevaju još veću pažnju na ujednačenost gustine, jer gradijenti mogu tiho potkopati konzistentnost filtracije. Razumijevanje ovih osnova pomaže inženjerima i timovima za nabavku da postavljaju bolja pitanja kada procjenjuju dobavljače filtera, osiguravajući da filter od sinterirane bronze koji odaberu zaista odgovara njihovim radnim uvjetima. Preciznost proizvodnje u ovoj ranoj fazi nije manji tehnički detalj; to je temelj na kojem se gradi pouzdana, dugotrajna filtracija.
FAQ
1. Da li samo hladno sabijanje određuje konačnu veličinu pora filtera od sinterovane bronze?
+
-
Hladno sabijanje uspostavlja početnu strukturu pora, ali temperatura i vrijeme sinteriranja također blago utiču na konačnu veličinu pora kroz rast vrata između čestica. Ipak, zbijanje ostaje primarni faktor.
2. Mogu li se parametri zbijanja prilagoditi za prilagođene ocjene filtracije?
+
-
Da. Proizvođači rutinski prilagođavaju pritisak sabijanja, vrijeme zadržavanja i klasiranje praha kako bi postigli specifične ocjene filtracije koje traže kupci za specijalizirane primjene.
3. Zašto filteri složenog oblika koštaju više za proizvodnju od jednostavnih diskova?
+
-
Složeni oblici zahtevaju višestruko prešanje i dodatnu proveru kvaliteta kako bi se sprečili gradijenti gustine, što dodaje korake procesa u poređenju sa jednostavnom proizvodnjom ravnih diskova.
Nabavite svoj prilagođeni filter od sinterirane bronze od NAVI Titaniuma
NAVI Titanium proizvodi precizne komponente za metalurgiju praha od 2008. godine iz svog pogona u visokotehnološkoj zoni Baoji, koja se često naziva China Titanium Valley. Naš inženjerski tim kontrolira svaki parametar zbijanja o kojem se govori u ovom članku, od ocjenjivanja praha do višestrukog presovanja, osiguravajući dosljednu poroznost i propusnost u svakoj šarži. Nudimo punu tehnološku podršku, zaštitu od otkrivanja podataka i ekskluzivno vlasništvo nad proizvodima za prilagođene dizajne. Bilo da su vam potrebne standardne klase filtracije ili složene prilagođene geometrije, naša proizvodna linija filtera od sinteriranog metala pruža pouzdane performanse podržane ISO 9001 certifikatom. Tražite pouzdanogfilter od sinterovane bronzeDobavljač za vaš sljedeći projekat? Kontaktirajte naš tehnički tim direktno nasales@navititanium.comda razgovaramo o vašim specifikacijama i dobijemo predračun.
Reference
1. Američko društvo za ispitivanje i materijale. Standardne metode ispitivanja za metalne prahove i proizvode metalurgije praha.
2. Federacija industrije metalnog praha. Priručnik za projektovanje metalurgije praha.
3. German, Randall M. Metalurgija praha i obrada čestica materijala. Federacija industrije metalnog praha.
4. ASM International. ASM priručnik, svezak 7: metalurgija praha.
5. Upadhyaya, GS Sinterirani metalni i keramički materijali: priprema, svojstva i primjena. Wiley.
6. Društvo automobilskih inženjera. Porozni metalni ležajevi i filteri Tehnička referenca.